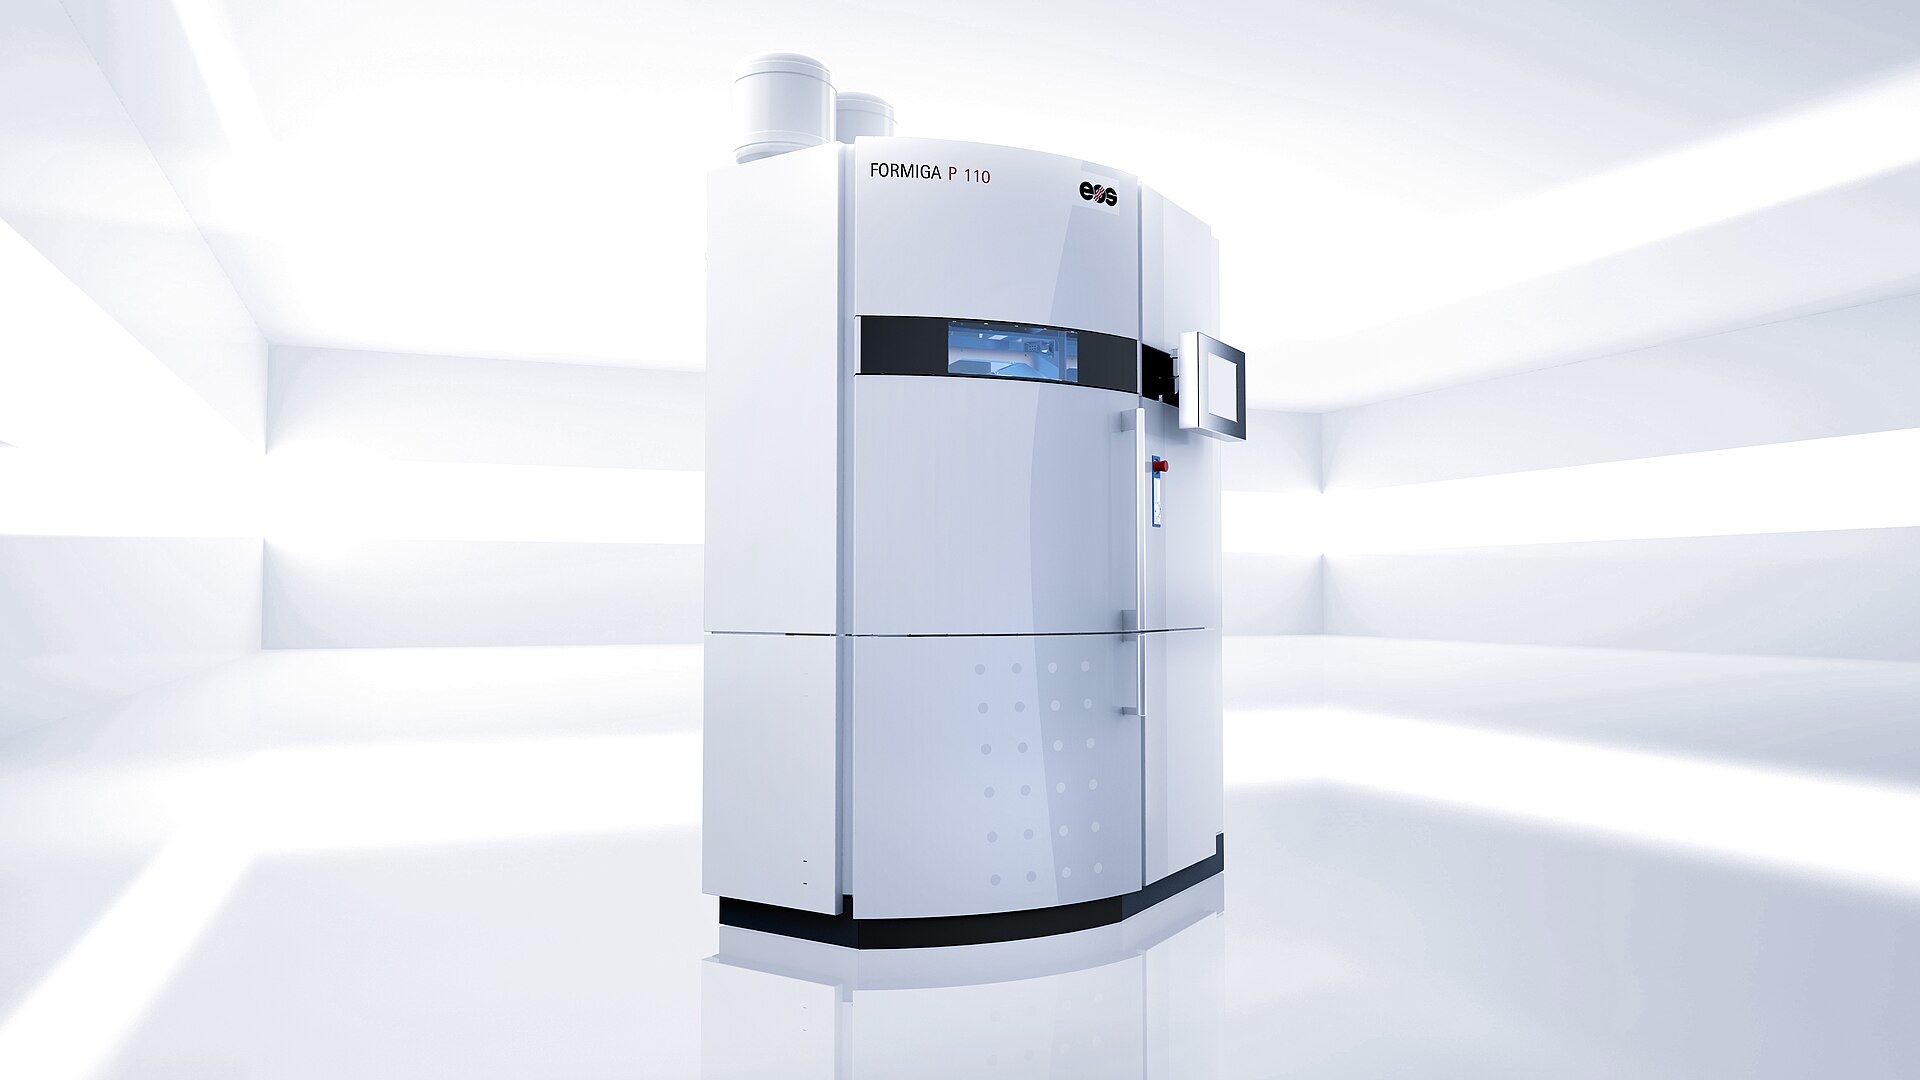
 Photo: Nicole W, CC BY-SA 4.0
Qu'est-ce que le PA12 ?
Le PA12 (polyamide 12) est un plastique technique de la famille des nylons. En impression 3D, il est mis en œuvre sous forme de poudre fine en SLS (frittage laser sélectif) et en MJF (Multi Jet Fusion). Le résultat est une pièce résistante, légère et tenace, adaptée aux prototypes comme aux pièces finales.
Le grand avantage : les pièces en PA12 se comportent comme de vraies pièces plastiques. Elles fléchissent un peu avant de casser, supportent un usage répété et résistent aux huiles et graisses. C'est pourquoi on trouve le PA12 dans les boîtiers, pinces, charnières et pièces de machines.
Propriétés typiques du PA12
Les valeurs ci-dessous sont des plages typiques d'après les fiches techniques courantes du PA12 imprimé. Elles varient selon la machine, la poudre et l'orientation d'impression. Utilisez-les comme repère, pas comme garantie de conception.
| Propriété | Typique du PA12 imprimé |
|---|---|
| Densité | environ 1,0 g/cm³ |
| Résistance à la traction | environ 45-50 MPa |
| Allongement à la rupture | environ 10-20 % |
| Point de fusion | environ 175-185 °C |
| Température d'utilisation | -40 à +80 °C |
| Absorption d'humidité | faible par rapport au PA6 et au PA66 |
| Résistance chimique | bonne face aux huiles, graisses et carburants ; moindre face aux acides forts |
En résumé : le PA12 est assez rigide pour des pièces structurelles, assez tenace pour ne pas casser net et stable dimensionnellement grâce à sa faible absorption d'humidité.
PA12 SLS ou PA12 MJF ?
Dans les deux cas, le matériau est du PA12, mais le procédé diffère. En SLS, un laser fusionne la poudre ; en MJF, une tête projette un agent de fusion sur la poudre, puis la chaleur infrarouge fusionne toute la couche. Chez Makernaut, les deux technologies passent par des partenaires sélectionnés.
| Critère | PA12 SLS | PA12 MJF |
|---|---|---|
| Couleur naturelle | Blanc | Gris |
| Couleurs chez Makernaut | Blanc, noir | Gris, noir |
| Propriétés | Résistant et tenace | Résistant, homogène dans toutes les directions |
| Point fort | Base blanche, facile à teindre | Adapté aux séries |
Règle simple : choisissez le MJF pour des pièces fonctionnelles grises ou noires et des séries, le SLS si la pièce doit être blanche ou recevoir ensuite une teinte claire.
Règles de conception pour le PA12
Le PA12 s'imprime dans un lit de poudre, sans supports. Cela offre beaucoup de liberté, mais quelques règles déterminent si votre pièce sort de la machine réussie et à un prix raisonnable.
Épaisseur de paroi
Une épaisseur de paroi d'environ 1,5 mm ou plus est un choix sûr pour des parois solides. Des détails plus fins, autour de 1 mm, sont souvent possibles mais plus fragiles. N'épaississez pas inutilement : les gros blocs pleins peuvent se déformer au refroidissement et consomment plus de matière. Une épaisseur régulière donne le meilleur résultat.
Trous d'évacuation de la poudre
Si vous évidez une pièce pour économiser de la matière, prévoyez au moins deux trous d'évacuation pour que la poudre non utilisée puisse sortir. Une cavité entièrement fermée reste remplie de poudre et compte comme matière. On recommande souvent un diamètre d'au moins 5 mm ; les cavités plus grandes ou plus longues demandent des ouvertures plus larges.
Jeux et pièces mobiles
Comme il n'y a pas de supports, vous pouvez imprimer des charnières et des pièces imbriquées en une seule fois. Laissez alors un jeu suffisant pour que la poudre puisse s'évacuer et que les pièces ne fusionnent pas entre elles. Un jeu d'environ 0,5 mm est un point de départ courant.
- Utilisez des nervures plutôt que des parois pleines pour la rigidité.
- Arrondissez les angles intérieurs vifs pour limiter les concentrations de contraintes.
- Utilisez des inserts filetés pour les assemblages souvent démontés.
- Fournissez un fichier STEP ou un STL bien fermé.
Finition du PA12
Après l'impression, les pièces en PA12 sont dépoudrées et nettoyées. Elles présentent alors une surface mate, légèrement granuleuse. Pour aller plus loin, quelques étapes courantes existent. La finition n'est pas comprise dans le prix de départ au cm³.
- Sablage : rend la surface plus homogène et un peu plus lisse.
- Teinture (au trempé) : donne une couleur uniforme, idéalement sur du PA12 SLS blanc. Le noir fonctionne sur toutes les bases.
- Laquage ou peinture au pistolet : pour une teinte précise ou une protection supplémentaire.
Applications du PA12
- Prototypes fonctionnels destinés à de vrais essais
- Boîtiers pour l'électronique et les appareils
- Pinces, supports, préhenseurs et outillages en construction de machines
- Charnières et assemblages à clip
- Petites et moyennes séries de pièces finales
Le PA12 convient moins aux pièces transparentes, aux surfaces parfaitement lisses sans finition ou aux usages au-delà de sa température d'utilisation. Tournez-vous alors vers la résine SLA ou le métal.
Combien coûte le PA12 ?
Chez Makernaut, le PA12 s'imprime en quatre variantes. Tous les prix sont des prix de départ, au cm³, HTVA et hors finition.
| Matériau | Technologie | À partir de |
|---|---|---|
| PA12 Grey | MJF | 0,52 €/cm³ |
| PA12 Black | MJF | 0,70 €/cm³ |
| PA12 White | SLS | 0,65 €/cm³ |
| PA12 Black | SLS | 0,70 €/cm³ |
Exemple de calcul : une pince de 30 cm³ en PA12 Grey en MJF revient à 30 cm³ × 0,52 €/cm³ = à partir de 15,60 € la pièce, HTVA et hors finition. Volume × prix du matériau est un point de départ ; votre prix réel s'affiche dans Quotebase.